ultralights by voestalpine
Tags:
Mit seinen Umformeigenschaften bei hoher Festigkeit empfiehlt sich der Complexphasen-Stahl HR660Y760T-CP für sicherheitsrelevante Struktur- und Fahrzeugkomponenten. Einem werkstoffgerecht abgestimmten Schnittspalt im Stanzprozess kommt dabei große Bedeutung zu, um die Widerstandsfähigkeit gestanzter Kanten gegen Rissbildung zusätzlich zu erhöhen.
Entwickelt für anspruchsvolle Umformungen
Der hochfeste, warmgewalzte Mehrphasenstahl ist für komplexe Anwendungen ausgelegt, bei denen gestanzte Konturen, Durchzüge und nachfolgende Umformschritte zum Standard gehören. Dabei zählen nicht nur die Eigenschaften des Werkstoffs selbst. Ebenso entscheidend ist die Qualität der gestanzten Kante, da Vorschädigungen im Stanzprozess die spätere Umformbarkeit maßgeblich beeinflussen.
Lochaufweitungsversuch als Maßstab für Umformvermögen gestanzter Kanten
Zur Beurteilung der Widerstandsfähigkeit gestanzter Kanten gegenüber Rissbildung wird der Lochaufweitungsversuch (Hole Expansion Test) nach ISO 16630 herangezogen. Diese Prüfung gibt Aufschluss darüber, wie gut ein Werkstoff lokale Dehnungen an der gestanzten Kante verkraftet und wie widerstandsfähig dieser gegenüber Kantenrissen ist. Zur Bestimmung des Lochaufweitungsvermögens wird ein Loch mit einem Durchmesser von 10 mm in eine Prüfplatine gestanzt und anschließend mittels eines konischen Dorns so weit aufgeweitet, bis sich der erste Riss über die vollständige Blechdicke erstreckt. Das Lochaufweitungsverhältnis (HER – Hole Expansion Ratio) wird aus der Differenz zwischen aufgeweitetem und ursprünglichem Durchmesser, bezogen auf den ursprünglichen Durchmesser, ermittelt.
Der richtige Schnittspalt macht den Unterschied
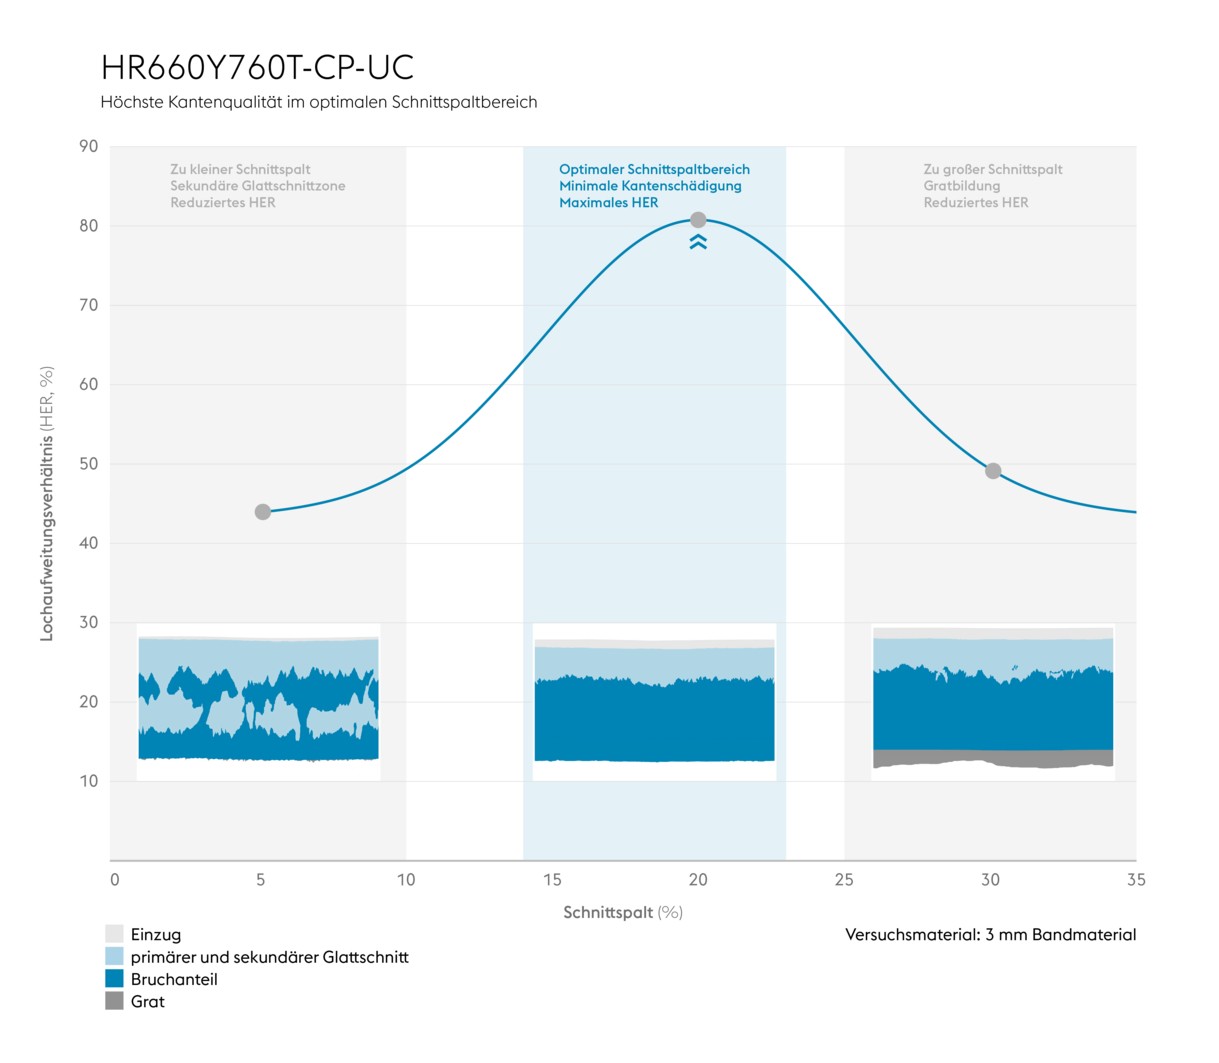
Untersuchungen der voestalpine haben gezeigt, dass nicht nur der Werkstoff selbst, sondern auch die Auslegung des Stanzprozesses das Umformergebnis maßgeblich beeinflusst. Zwar erfolgt der Lochaufweitungsversuch standardmäßig mit einem Schnittspalt von 12 % der Blechdicke – in der Praxis können die Umformergebnisse bei einem optimal abgestimmten Schnittspaltbereich noch weiter verbessert werden. Das nachfolgende Diagramm zeigt den Einfluss des Schnittspalts auf das Lochaufweitungsverhältnis des HR660Y760T-CP auf Grundlage von Messergebnissen an Proben aus einem 3 mm dicken Stahlband.
Zusammenfassend zeigen die Ergebnisse, dass in einem passend ausgelegten Schnittspaltbereich um etwa 20 % der HR660Y760T-CP seine hohe Kantenumformbarkeit optimal darstellen kann. Für Hersteller aus der Automobilindustrie bedeutet das mehr Prozesssicherheit in der Serienfertigung, ein geringeres Risiko von Kantenrissen und eine zuverlässige Fertigung hochbeanspruchter Bauteile.