Pulido de aceros para moldes de inyección
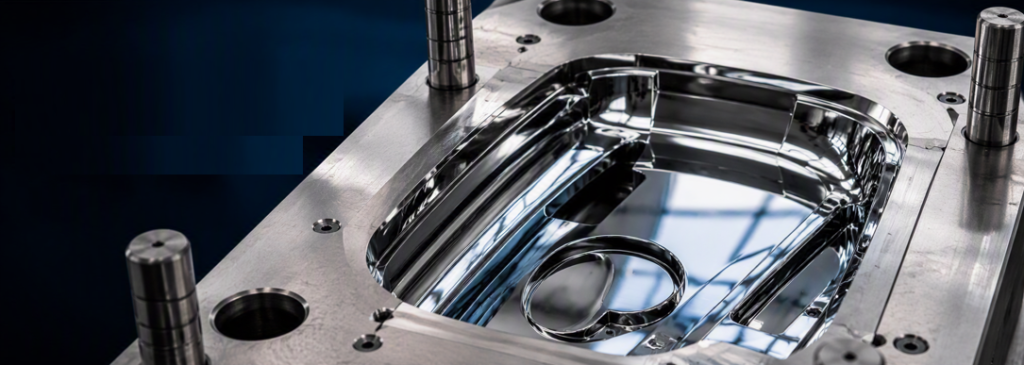
La clave oculta detrás de una superficie perfecta
En la fabricación moderna de piezas plásticas por inyección, la calidad superficial del producto final ya no es un aspecto secundario. Sectores como el automotriz, el médico, el electrónico y el de bienes de consumo demandan acabados impecables, libres de defectos visibles y con características ópticas cada vez más exigentes. Sin embargo, alcanzar este nivel de calidad comienza mucho antes del proceso de inyección: empieza con la selección del acero adecuado para el molde.
La importancia del pulido en los moldes de inyección
El molde de inyección actúa como una réplica directa de la superficie que tendrá la pieza plástica. Cualquier defecto presente en la cavidad del molde se transferirá al componente moldeado, afectando su apariencia y, en muchos casos, su funcionalidad. Por esta razón, las aplicaciones con altos requerimientos estéticos o ópticos exigen superficies de molde prácticamente perfectas.
Además de mejorar la apariencia visual, una superficie correctamente pulida ofrece ventajas adicionales:
- Facilita el desmoldeo de las piezas.
- Incrementa la resistencia a la corrosión.
- Prolonga la vida útil del molde.
- Mejora la calidad de componentes ópticos como lentes, faros y pantallas.
¿Qué determina la capacidad de pulido de un acero?
La pulibilidad de un acero para herramientas no depende de un único factor. Es el resultado de una combinación de variables relacionadas con la fabricación del material, su composición y los procesos posteriores a los que es sometido. Entre los factores más importantes se destacan:
- Pureza metalúrgica.
- Homogeneidad microestructural.
- Tamaño y distribución de carburos.
- Presencia y naturaleza de inclusiones no metálicas.
- Proceso de fabricación utilizado.
- Tratamiento térmico aplicado.
Un acero con inclusiones de óxidos grandes o distribuidas de forma irregular puede generar defectos superficiales durante el pulido, tales como poros, arañazos o las conocidas “colas de cometa”, que comprometen el acabado final.
La calidad superficial comienza en la acería
Uno de los aspectos menos visibles, pero más determinantes, es la forma en que se produce el acero. Los procesos modernos de metalurgia secundaria permiten reducir significativamente los niveles de oxígeno y minimizar la presencia de inclusiones perjudiciales. Esto se traduce en una mayor uniformidad del material y mejores resultados durante las etapas de mecanizado y pulido.
Cuando las exigencias son extremas, como en moldes destinados a componentes ópticos o piezas de alta gama, se emplean tecnologías avanzadas de refusión, tales como:
- Refusión por arco al vacío (VAR).
- Refusión bajo electroescoria (ESR).
Estos procesos mejoran la pureza y homogeneidad del acero, permitiendo alcanzar niveles de acabado superficial excepcionalmente altos.
Asimismo, en aceros de alta resistencia al desgaste, las tecnologías pulvimetalúrgicas contribuyen a optimizar significativamente la capacidad de pulido.
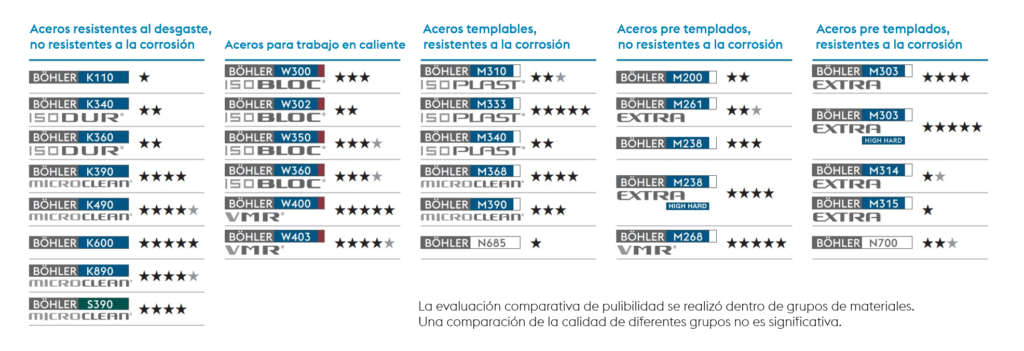
Aceros con alta capacidad de pulido
El pulido de superficies, y especialmente de superficies de forma libre, se realiza en muchos campos de aplicaciones industriales. El objetivo es mejorar la calidad de la superficie sin cambiar la forma geométrica de la misma. En el caso de los moldes de inyección de plástico, la cavidad del molde normalmente se pule debido a los requisitos de la superficie del plástico que se va a producir.
El pulido es especialmente importante para producir componentes ópticos como lentes, faros o pantallas.
Aquí, son extremadamente importantes las superficies perfectas para la calidad final del producto. Además, las superficies pulidas otorgan beneficios tales como un mejor desmoldeo de las piezas, mayor resistencia a la corrosión y mayor vida útil del molde. Estas superficies de forma libre se pulen en gran medida a mano, porque los procesos automatizados normalmente no se pueden utilizar para contornos tridimensionales complejos. Un requisito previo importante para lograr una superficie de alto brillo de la cavidad es que el material utilizado muestre una capacidad de pulido adecuadamente alta. Esto depende de muchos factores, como el método de obtención, los procesos adicionales de refusión o el conformado
El tratamiento térmico también marca la diferencia
Incluso el mejor acero puede perder potencial si no recibe un tratamiento térmico adecuado.
Procesos incorrectos de austenización, tiempos de mantenimiento inadecuados o velocidades de enfriamiento insuficientes pueden provocar cambios microestructurales que perjudican el comportamiento durante el pulido. De igual modo, fenómenos de descarburización o carburización superficial pueden generar variaciones de dureza que dificultan la obtención de superficies homogéneas.
Por esta razón, el empleo de hornos de vacío o atmósferas controladas es un factor decisivo para alcanzar acabados de máxima calidad.
¿Cómo se evalúa la calidad de una superficie pulida?
A diferencia de otras propiedades mecánicas, la capacidad de pulido no cuenta con un método universalmente aceptado para su medición objetiva. Aunque la rugosidad superficial (Ra) constituye un parámetro de referencia importante, no siempre representa la percepción visual real de una superficie brillante.
La evaluación final suele combinar mediciones técnicas con la experiencia de especialistas en pulido, quienes valoran aspectos que el ojo humano percibe pero que no siempre pueden cuantificarse mediante instrumentos convencionales.
El impacto económico de elegir el acero correcto
Más allá de la calidad superficial obtenida, la selección de un acero con excelente pulibilidad tiene una repercusión directa sobre los costos de fabricación.
Las pruebas realizadas por voestalpine BÖHLER Edelstahl junto con especialistas de JOKE Technologies demostraron que materiales optimizados para el pulido pueden reducir hasta un 45% el tiempo necesario para alcanzar superficies de alto brillo con valores de rugosidad inferiores a Ra < 0,04 μm.
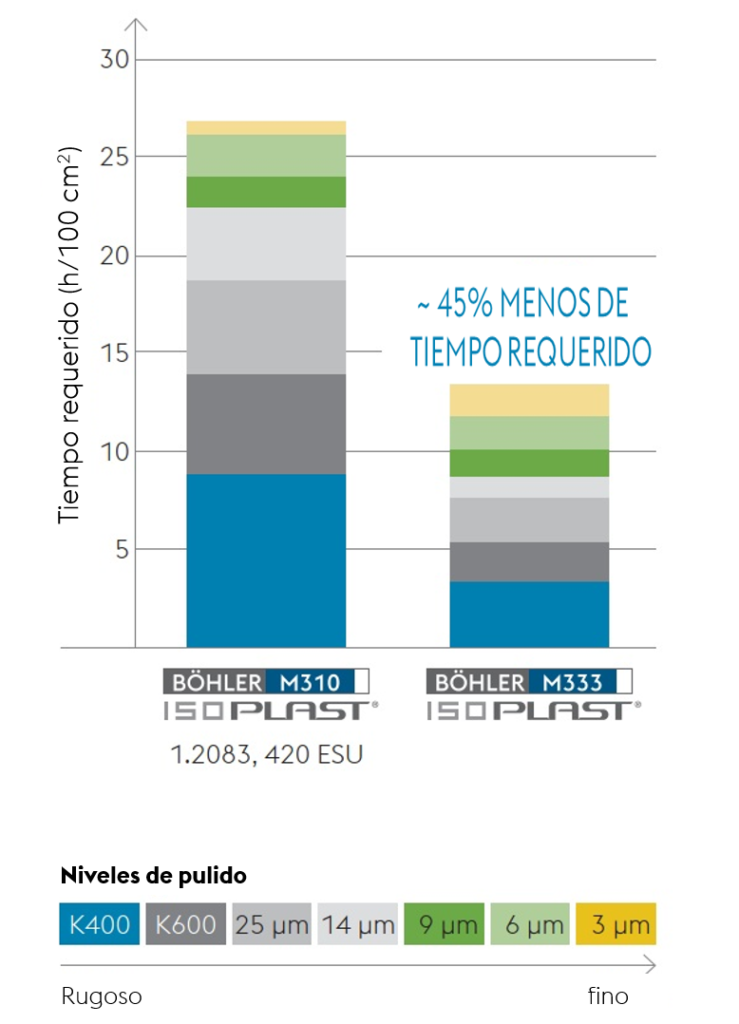
Esta reducción del tiempo de trabajo implica:
- Menores horas de mano de obra especializada.
- Menor tiempo de puesta en producción.
- Reducción del costo total de fabricación del molde.
- Mayor productividad del taller.
- Mejor rentabilidad del proyecto.
Conclusión
En la fabricación de moldes para inyección de plásticos, el pulido no es simplemente una etapa final del proceso, sino una consecuencia directa de la calidad metalúrgica del acero utilizado. La pureza, la homogeneidad, los procesos de refusión y un tratamiento térmico adecuado constituyen factores críticos para lograr superficies impecables y reducir significativamente los tiempos de fabricación.
Seleccionar un acero diseñado específicamente para aplicaciones de alto requerimiento superficial no solo mejora la apariencia y funcionalidad de la pieza final, sino que también permite optimizar costos, aumentar la eficiencia productiva y prolongar la vida útil de los moldes.
Para los fabricantes de moldes que buscan diferenciarse mediante calidad, productividad y confiabilidad, la elección del material correcto sigue siendo una de las decisiones más importantes del proceso.