Toplinska obrada za injekcijsko prešanje plastike
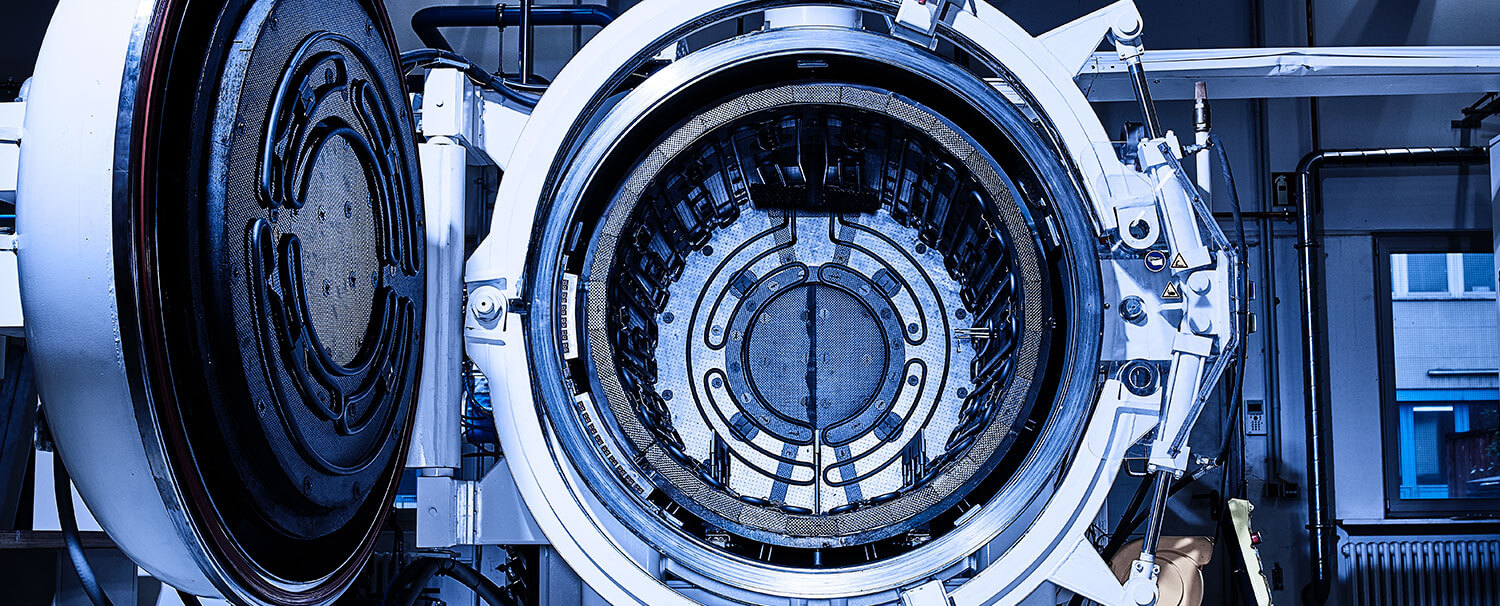
Pravilno postupanje s kalupima
Optimizirana toplinska obrada za dugotrajnije kalupe
Toplinska obrada ključan je proces u izradi kalupa za brizganje plastike. Poboljšava mehanička svojstva alatnih čelika, povećavajući tvrdoću, otpornost na habanje, čvrstoću i dimenzijsku stabilnost. Ispravno toplinsko tretiranje osigurava da dijelovi kalupa mogu izdržati zahtjevne uvjete injekcijskih ciklusa, uključujući visok tlak, promjene temperature i abrazivni tok polimera.
Zašto toplinska obrada?
U izradi kalupa, glavni ciljevi toplinske obrade su
- Povećanje tvrdoće površine za otpornost na habanje i duži vijek kalupa
- Oslobađanje unutarnjih naprezanja nastalih tijekom obrade ili EDM-a
- Poboljšavanje čvrstoće kako bi se spriječilo pucanje ili odlamanje pod opterećenjem
- Stabiliziranje dimenzija prije završnog finiširanja i sastavljanja
- Poboljšavanje otpornosti na koroziju kada se koristi s nehrđajućim alatnim čelicima
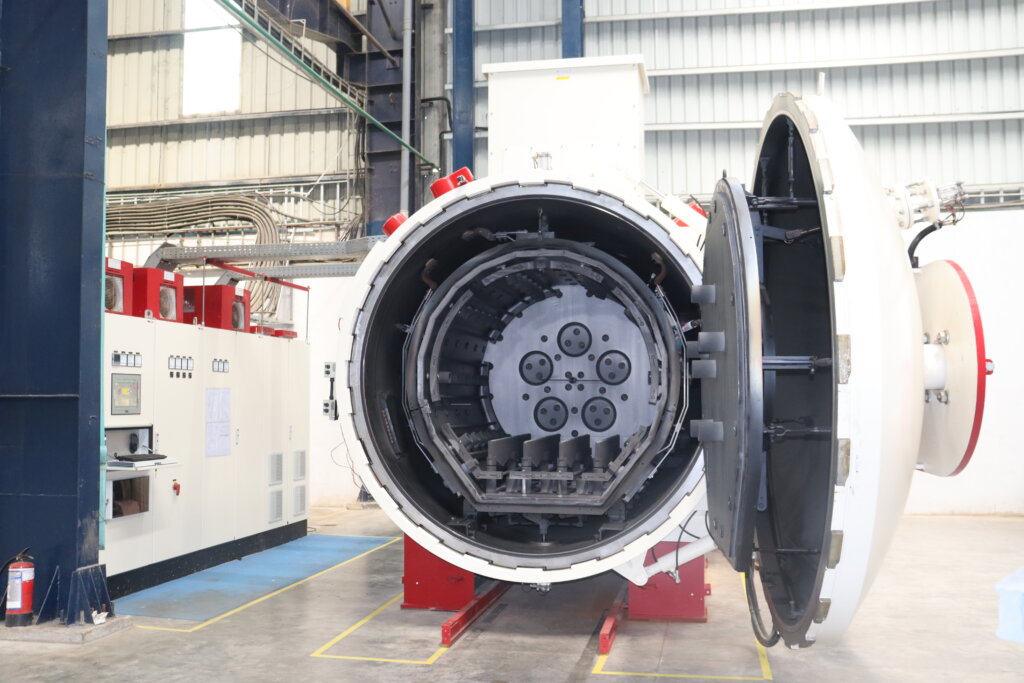
Faze toplinske obrade
1. Predgrijavanje
Prije kaljenja, čelik kalupa se polako predgrijava (obično 400–800°C, ovisno o vrsti) kako bi se spriječio toplinski šok i deformacija. Ova faza izjednačava temperaturu kroz cijelu komponentu.
2. Otvrdnjavanje
Čelik se zagrijava na svoju kritičnu temperaturu (oko 850–1050°C) kako bi se njegova mikrostruktura pretvorila u austenit. Zatim se brzo hladi (gasi) u ulju, zraku ili vakuumu kako bi se stvorio martenzit i postigla visoka tvrdoća.
3. Gašenje
Sredstvo za kaljenje odabire se na temelju vrste čelika i geometrije komponenti:
Kaljenje u ulju: Umjereni tempo hlađenja za legirane čelike
Kaljenje zrakom ili plinom: Za čelike koji se očvrsnu na zraku poput H13
Vakumsko kaljenje: Koristi se za smanjenje oksidacije i deformacija
4. Kaljenje
Odmah nakon kaljenja, popuštanje ublažava unutarnje napetosti i podešava tvrdoću na radnu razinu. Tipične temperature popuštanja kreću se od 150 do 600°C. Većina kalupnih čelika se popušta dvaput ili triput kako bi se postigla ujednačena svojstva.
5. Opuštanje od stresa
Nakon grube obrade i prije završne dorade, otpuštanje napetosti na 550–650°C pomaže spriječiti pomicanje tijekom kaljenja i obrade
Napredne metode toplinske obrade
Vakumsko toplinsko tretiranje
Osigurava čistu, bezoksidacijsku površinu idealnu za polirane kalupe i točne dimenzije.
Kriogeni tretman
Izlaganje čelika temperaturnim vrijednostima ispod nule (-80°C do -196°C) pretvara zadržanu austenit u martenzit, čime se poboljšava otpornost na trošenje i dimenzionalna stabilnost.
Nitriranje / Plinsko nitriranje
Stvara tvrdi, otporni na habanje sloj površine (do 70 HRC) bez promjene tvrdoće jezgre. Idealno za slajdove, kopče i umetke.
Indukcijsko očvršćivanje
Selektivno stvrdnjavanje određena područja poput zona habanja, linija dijeljenja ili područja ulaza kalupa.
Toplinska obrada i performanse kalupa
Ispravno izvedena toplinska obrada presudna je kako bi čelik za alate mogao zadovoljiti visoke standarde koje traži industrija ubrizgavanja plastike.
Kalupi koji su pravilno toplinski obrađeni pokazuju
- Smanjeno trošenje i manje potrebe za održavanjem
- Bolja kvaliteta dijelova i završna obrada površine
- Dulji vijek trajanja alata
- Poboljšana dosljednost tijekom proizvodnje velikih količina
- Povećana otpornost na pucanje i deformacije uslijed stresa
Pogrešan tretman toplinom može dovesti do
- Neujednačena tvrdoća i dimenzionalna nestabilnost
- Prerano pucanje ili mekana mjesta
- Iskrivljavanje ili deformacija