Tratamiento térmico para moldes por inyección de plástico
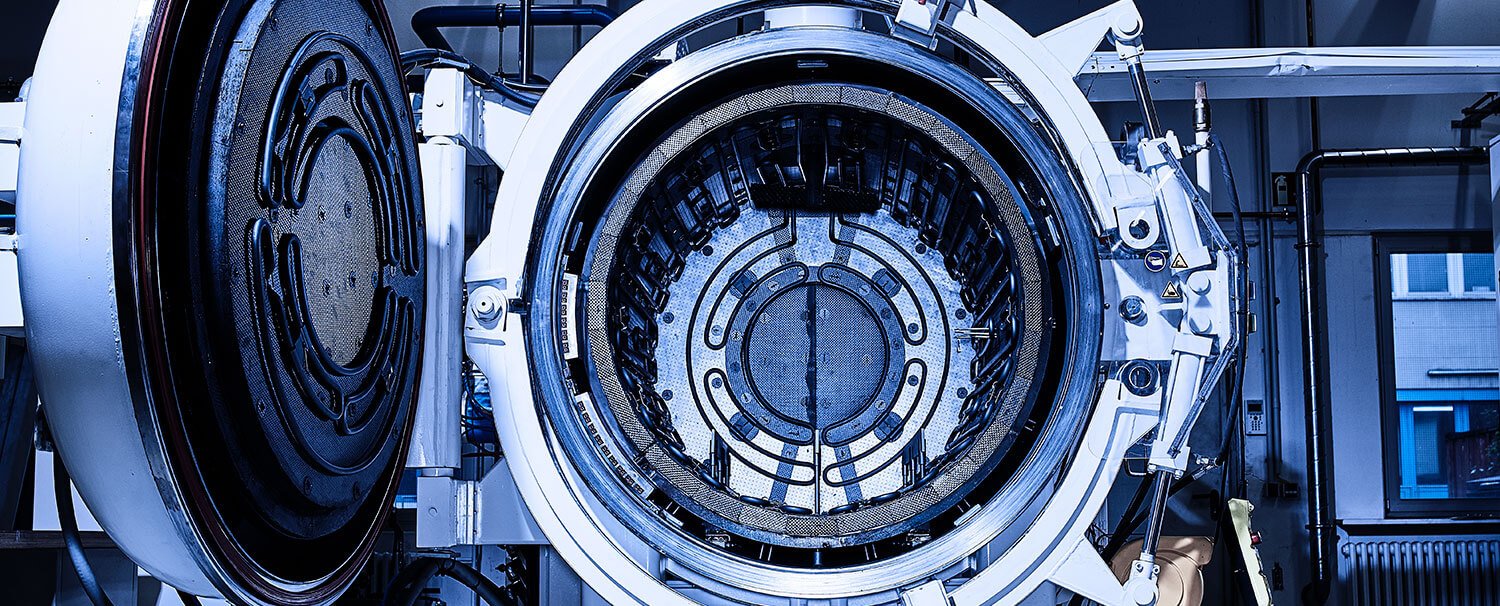
Cómo cuidar adecuadamente tus moldes
Tratamiento térmico optimizado para una mayor durabilidad de los moldes
El tratamiento térmico es un proceso fundamental en la fabricación de moldes de inyección de plástico. Mejora las propiedades mecánicas de los aceros para herramientas, aumentando su dureza, resistencia al desgaste, tenacidad y estabilidad dimensional. Un tratamiento térmico adecuado garantiza que los componentes del molde puedan soportar las exigentes condiciones de los ciclos de inyección, entre las que se incluyen la alta presión, las fluctuaciones de temperatura y el flujo abrasivo del polímero.
¿Por qué el tratamiento térmico?
En la fabricación de moldes, los principales objetivos del tratamiento térmico son
- Aumento de la dureza superficial para mejorar la resistencia al desgaste y prolongar la vida útil del molde
- Eliminación de las tensiones internas generadas durante el mecanizado o el electroerosionado
- Mejorar la tenacidad para evitar que se produzcan grietas o astillas bajo carga
- Estabilización de las dimensiones antes del acabado final y el montaje
- Mejora de la resistencia a la corrosión cuando se utiliza con aceros inoxidables para herramientas
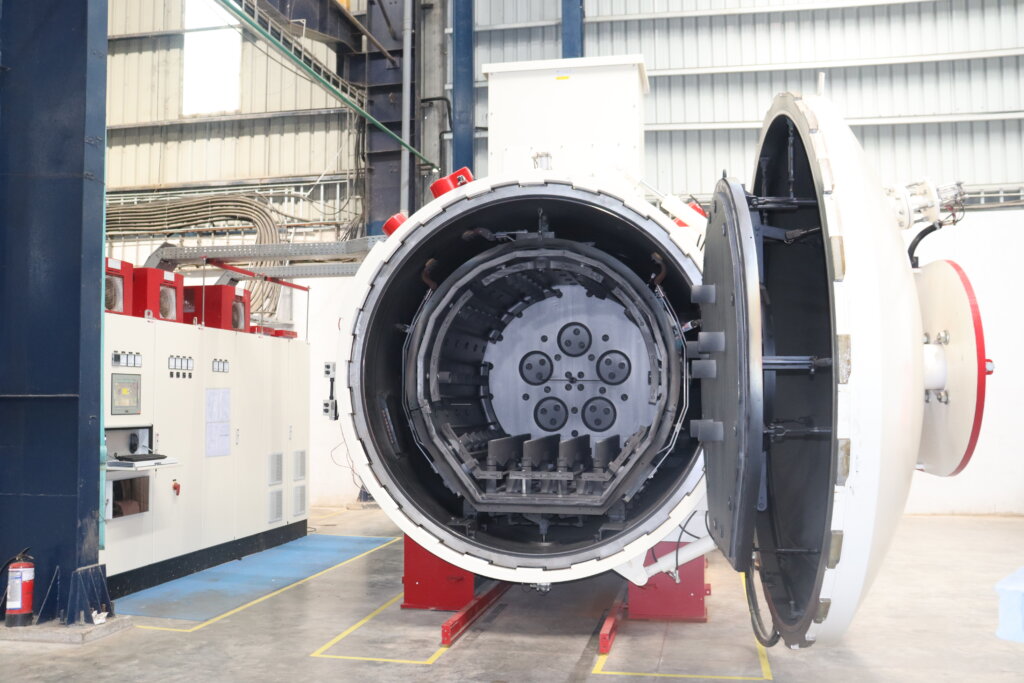
Fases del tratamiento térmico
1. Precalentamiento
Antes del templado, el acero para moldes se precalienta lentamente (normalmente entre 400 y 800 °C, dependiendo del tipo) para evitar el choque térmico y la deformación. Esta etapa uniformiza la temperatura en todo el componente.
2. Endurecimiento
El acero se calienta hasta su temperatura crítica (entre 850 y 1050 °C) para transformar su microestructura en austenita. A continuación, se enfría rápidamente (se templa) en aceite, aire o al vacío para formar martensita, con lo que se consigue una gran dureza.
3. Templado
El medio de temple se selecciona en función del tipo de acero y la geometría del componente:
Temple en aceite: Velocidad de enfriamiento moderada para aceros aleados
Enfriamiento al aire o con gas: Para aceros templables al aire como el H13
Enfriamiento al vacío: Se utiliza para minimizar la oxidación y la deformación
4. Templado
Inmediatamente después del temple, el revenido alivia las tensiones internas y ajusta la dureza a un nivel que permita su mecanizado. Las temperaturas típicas de templado oscilan entre 150 y 600 °C. La mayoría de los aceros para moldes se someten a un doble o triple templado para conseguir unas propiedades uniformes.
5. Para aliviar el estrés
Tras el mecanizado en bruto y antes del acabado final, el recocido de alivio de tensiones a una temperatura de entre 550 y 650 °C ayuda a evitar deformaciones durante el endurecimiento y el mecanizado
Métodos avanzados de tratamiento térmico
Tratamiento térmico al vacío
Ofrece una superficie limpia y libre de oxidación, ideal para moldes pulidos y tolerancias estrictas.
Tratamiento criogénico
Al someter el acero a temperaturas bajo cero (entre -80 °C y -196 °C), la austenita retenida se transforma en martensita, lo que mejora la resistencia al desgaste y la estabilidad dimensional.
Nitruración / Nitruración gaseosa
Forma una capa superficial dura y resistente al desgaste (hasta 70 HRC) sin alterar la dureza del núcleo. Ideal para diapositivas, pasadores e insertos.
Templado por inducción
Endurece de forma selectiva zonas concretas, como las zonas de desgaste, las líneas de separación o las zonas de entrada.
Tratamiento térmico y rendimiento de los moldes
Un tratamiento térmico correctamente realizado es fundamental para garantizar que el acero para herramientas cumpla con los altos estándares de calidad que exige la industria del moldeo por inyección de plástico.
Los moldes sometidos a un tratamiento térmico adecuado muestran
- Menor desgaste y menores necesidades de mantenimiento
- Mejor calidad de las piezas y mejor acabado superficial
- Mayor vida útil de las herramientas
- Mayor uniformidad en la producción a gran escala
- Mayor resistencia al agrietamiento por tensión y a la deformación
Un tratamiento térmico incorrecto puede provocar
- Dureza irregular e inestabilidad dimensional
- Grietas prematuras o puntos blandos
- Deformación o distorsión