Tepelné zpracování při vstřikování plastů
Správná péče o vaše formy
Optimalizované tepelné zpracování pro delší životnost forem
Tepelné zpracování je klíčovým procesem při výrobě vstřikovacích forem na plasty. Zvyšuje mechanické vlastnosti nástrojových ocelí, a to zejména tvrdost, odolnost proti opotřebení, houževnatost a rozměrovou stabilitu. Správné tepelné zpracování zajišťuje, že součásti forem odolají náročným podmínkám vstřikovacích cyklů, včetně vysokého tlaku, teplotních výkyvů a abrazivního toku polymeru.
Proč tepelné zpracování?
Při výrobě forem jsou hlavními cíli tepelného zpracování
- Zvýšení tvrdosti povrchu pro lepší odolnost proti opotřebení a delší životnost formy
- Odstranění vnitřního pnutí vzniklého při obrábění nebo elektroerozivním obrábění
- Zvýšení houževnatosti za účelem zabránění praskání nebo odlupování při zatížení
- Stabilizace rozměrů před finální úpravou a montáží
- Zvýšení odolnosti proti korozi při použití s nerezovými nástrojovými ocelemi
Fáze tepelného zpracování
1. Předehřívání
Před kalením se forma z oceli pomalu předehřívá (obvykle na 400–800 °C, v závislosti na druhu oceli), aby se zabránilo teplotnímu šoku a deformaci. V této fázi se teplota v celém dílu vyrovná.
2. Zpevňování
Ocel se zahřívá na kritickou teplotu (přibližně 850–1050 °C), aby se její mikrostruktura přeměnila na austenit. Poté se rychle ochladí (kalí) v oleji, na vzduchu nebo ve vakuu, čímž vznikne martenzit a dosáhne se vysoké tvrdosti.
3. Kalení
Chladicí médium se volí podle typu oceli a geometrie součásti:
Chlazení v oleji: Mírná rychlost ochlazování pro legované oceli
Ochlazování vzduchem nebo plynem: Pro oceli kalitelné vzduchem, jako je H13
Vakuové ochlazování: Používá se k minimalizaci oxidace a deformace
4. Zápalování
Hned po kalení dochází při popouštění k uvolnění vnitřních pnutí a k úpravě tvrdosti na úroveň vhodnou pro další zpracování. Typické teploty kalení se pohybují v rozmezí 150–600 °C. Většina ocelí pro výrobu forem se kalí dvakrát nebo třikrát, aby se dosáhlo jednotných vlastností.
5. Odbourávání stresu
Po hrubém obrábění a před finálním dokončováním pomáhá odlehčení napětí při teplotě 550–650 °C zabránit posunům během kalení a obrábění
Pokročilé metody tepelného zpracování
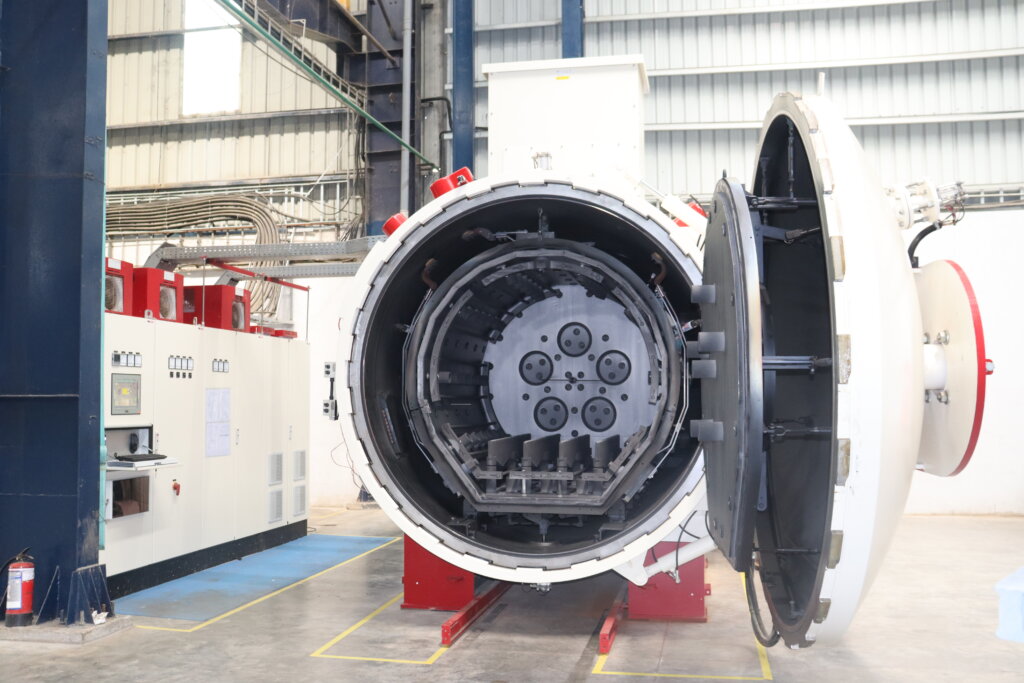
Vakuové tepelné zpracování
Zajišťuje čistý povrch bez stop oxidace, který je ideální pro leštěné formy a úzké tolerance.
Kryogenní ošetření
Vystavením oceli teplotám pod bodem mrazu (od -80 °C do -196 °C) dochází k přeměně zbytkového austenitu na martenzit, čímž se zvyšuje odolnost proti opotřebení a rozměrová stabilita.
Nitridace / Plynová nitridace
Vytváří tvrdou, otěruvzdornou povrchovou vrstvu (až 70 HRC), aniž by došlo ke změně tvrdosti jádra. Ideální pro kladky, čepy a vložky.
Indukční kalení
Selektivně kalí konkrétní oblasti, jako jsou zóny opotřebení, dělicí linie nebo oblasti vtoků.
Tepelné zpracování a vlastnosti formy
Správně provedené tepelné zpracování je klíčové pro to, aby nástrojová ocel splňovala vysoké kvalitativní požadavky kladené v odvětví vstřikování plastů.
Správně tepelně zpracované formy vykazují
- Nižší opotřebení a menší nároky na údržbu
- Vyšší kvalita dílů a povrchová úprava
- Delší životnost nástrojů
- Lepší konzistence při velkoobjemové výrobě
- Zvýšená odolnost proti praskání pod napětím a deformaci
Nesprávné tepelné zpracování může vést k
- Nerovnoměrná tvrdost a rozměrová nestabilita
- Předčasné praskliny nebo měkká místa
- Zkreslení nebo deformace
Porozumějte s odborníkem
V případě Vašeho zájmu nás kontaktujte.